


¿Cómo mejorar la calidad de la soldadura por alta frecuencia en las fábricas de tubos? La guía técnica completa (2026)
Si desea mejorar la calidad de la soldadura HF en una fábrica de tubos, concéntrese en siete factores clave:
- Preparación estable del borde de la tira
- Ángulo V correcto
- Potencia de soldadura HF adecuada
- Fuerza de compresión equilibrada
- Buen estado de la varilla de ferrita
- Velocidad de línea estable
- Refrigeración eficaz de la soldadura
La mayoría de los defectos de soldadura son causados por desequilibrio de parámetros en lugar de potencia insuficienteUn proceso de soldadura estable requiere que todas las etapas de la fábrica de tubos funcionen en conjunto.

Conclusiones clave
| Factor crítico | Importancia | Impacto típico |
|---|---|---|
| Calidad del borde de la tira | ★★★★★ | Determina la consistencia de la fusión de bordes |
| Control de ángulo en V | ★★★★★ | Controla la concentración de calor |
| Potencia de soldadura HF | ★★★★★ | Proporciona suficiente calentamiento de los bordes |
| Fuerza de compresión | ★★★★★ | Produce soldadura por forja en estado sólido |
| Estado de la varilla de ferrita | ★★★★☆ | Mejora la eficiencia del flujo magnético |
| Estabilidad de la velocidad de línea | ★★★★☆ | Mantiene una entrada de calor constante. |
| Sistema de refrigeración | ★★★★☆ | Controla la microestructura de la soldadura |
| Precisión en la formación | ★★★★★ | Garantiza una correcta alineación de los bordes. |
En la actual industria de tuberías de acero, altamente competitiva, la calidad de la soldadura se ha convertido en uno de los indicadores más importantes del desempeño general de una fábrica de tubos. Ya sea que produzcan tubos estructurales, tubos para muebles, componentes para automóviles o tuberías para la construcción, los fabricantes esperan que cada soldadura resista las pruebas de aplanamiento, las pruebas de presión hidrostática y el servicio a largo plazo sin fallar.
Sin embargo, muchos gerentes de producción creen erróneamente que aumentar la potencia de la soldadora de alta frecuencia (HF) por sí solo resolverá los problemas de soldadura. En realidad, la soldadura HF es un sistema de fabricación completo, no una operación aislada. Cada sección de la línea de producción —desde la entrada de la banda y los rodillos de conformado hasta la bobina de inducción, los rodillos de compresión, el sistema de enfriamiento y la sección de dimensionamiento— influye directamente en la calidad final de la soldadura.
La soldadura por inducción de alta frecuencia es un proceso de estado sólido en el que la corriente eléctrica se concentra a lo largo de los bordes de la tira a medida que se acercan al vértice de la soldadura. Los bordes calentados se forjan juntos bajo presión de laminación, expulsando óxidos y contaminantes y creando una unión metalúrgica continua. Los ángulos en V típicos incluidos para el acero son de aproximadamente 2–5°, aunque la configuración óptima depende del tamaño del tubo, el material y la configuración del molino.
Debido a que el proceso depende de la coordinación precisa de múltiples variables, incluso pequeñas desviaciones pueden crear defectos como:
- Costuras abiertas
- soldaduras en frío
- Quemar hasta
- Porosidad
- Exceso de destellos de soldadura
- Agrietamiento de los bordes
- Defectos en la línea central de la soldadura
- Rendimiento deficiente en la prueba de aplanamiento
En lugar de tratar estos síntomas individualmente, los fabricantes exitosos adoptan un enfoque sistemático de resolución de problemas que evalúa el proceso de soldadura completo.
Tabla interactiva de solución de problemas de soldadura HF
Una de las maneras más rápidas de diagnosticar problemas de soldadura es identificar primero el defecto visible y luego rastrearlo hasta la variable del proceso más probable.
| Síntoma de producción | Posible causa | Acción recomendada |
|---|---|---|
| Costura abierta | Fuerza de compresión insuficiente | Aumente la presión de compresión y verifique la alineación del rodillo. |
| Soldadura en frío | Entrada de calor baja | Aumentar la potencia de alta frecuencia o reducir la velocidad de la línea. |
| Quemar hasta | Entrada de calor excesiva | Reduzca la potencia de alta frecuencia o aumente la velocidad de producción. |
| Agrietamiento de los bordes | Mal estado del borde de la tira | Inspeccione la calidad de la tira y la preparación de los bordes. |
| Porosidad | Bordes de la tira sucios u oxidados | Elimine el aceite, el óxido y los contaminantes antes de soldar. |
| destello excesivo | Exprimir demasiado | Reduzca la fuerza de compresión y confirme el ángulo en V adecuado. |
| Costura de soldadura inestable | Posición incorrecta de la bobina de inducción | Ajuste la distancia entre la bobina y el vértice y la alineación. |
| Fallo frecuente de la soldadura | Desequilibrio de procesos múltiples | Revisar juntos el conformado, la soldadura, el enfriamiento y el dimensionamiento. |
Este método de diagnóstico es más eficaz que cambiar los parámetros de soldadura al azar, ya que la mayoría de los fallos de soldadura son consecuencia de la interacción de varias variables del proceso, en lugar de un único fallo del equipo.
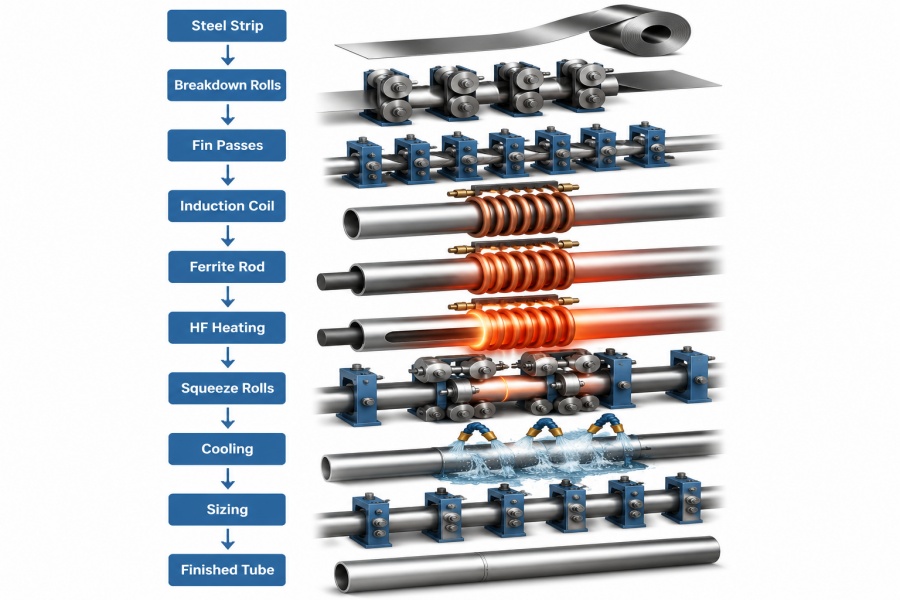
¿Qué determina la calidad de la soldadura por alta frecuencia?
Muchos ingenieros hacen una pregunta sencilla:
¿Cuál es el factor más importante que afecta a la calidad de la soldadura por alta frecuencia?
La respuesta es No hay un solo factor.
La calidad de la soldadura por alta frecuencia (HF) depende del equilibrio entre varias variables interrelacionadas. Mejorar un solo parámetro, como aumentar la potencia de soldadura, rara vez elimina los defectos si la presentación de la banda, el ángulo en V o la fuerza de compresión siguen siendo incorrectos. Por lo tanto, los operarios experimentados de la fábrica de tubos tratan la sección de soldadura como un proceso integrado, en lugar de como un conjunto de máquinas independientes.
Los principales factores que influyen en la calidad de la soldadura incluyen:
1. Calidad de la tira de acero
La tira debe tener:
- Espesor uniforme
- Bordes limpios
- Rebabas mínimas
- Composición química estable
- Propiedades mecánicas consistentes
Incluso los equipos de soldadura HF más avanzados no pueden compensar la mala calidad de la tira de entrada. Las variaciones en el estado de los bordes o la consistencia del material suelen provocar un calentamiento inestable y cordones de soldadura débiles.
2. Precisión de la sección de conformado
Antes de comenzar la soldadura, la tira debe moldearse con una forma tubular precisa.
Un mal proceso de formación puede provocar:
- Presentación de bordes desiguales
- Desajuste de borde
- Ángulo V inestable
- Desplazamiento por la franja
- Excesivo rebote
Estos problemas reducen la concentración de corriente en el ápice de la soldadura y aumentan la probabilidad de una fusión incompleta.
3. Geometría en ángulo V
El ángulo en V determina cómo se concentra la corriente eléctrica en los bordes de la tira antes del forjado.
Si el ángulo en V es demasiado grande:
- El calor se dispersa.
- La eficiencia de la soldadura disminuye.
- El consumo de energía aumenta.
Si el ángulo en V es demasiado pequeño:
- Puede producirse un arco eléctrico prematuro.
- La distribución del calor se vuelve inestable.
- La consistencia de la soldadura se deteriora.
Por lo tanto, mantener un ángulo en V estable es esencial para lograr una calidad de soldadura uniforme.

4. Fuerza de compresión
Los rodillos de compresión hacen algo más que presionar el tubo para cerrarlo. Su función principal es unir los bordes de la tira calentada al tiempo que expulsan los óxidos fundidos y las impurezas.
Una fuerza de presión incorrecta puede producir:
- Enlace metalúrgico débil
- Exceso de destellos de soldadura
- reducción del espesor de la pared
- imprecisiones dimensionales
Un ajuste adecuado garantiza una soldadura sólida de buena calidad con propiedades mecánicas uniformes.
5. Bobina de inducción y Rendimiento de la ferrita
La bobina de inducción suministra energía de alta frecuencia, mientras que la varilla de ferrita concentra el campo magnético hacia la soldadura en forma de V.
Una varilla de ferrita dañada o una bobina de inducción mal colocada pueden reducir la eficiencia del calentamiento, aumentar el consumo de energía y generar temperaturas de soldadura inestables. La inspección rutinaria de estos componentes ayuda a mantener la consistencia del proceso.
6. Refrigeración y dimensionamiento
Tras la soldadura, un enfriamiento controlado estabiliza la microestructura de la soldadura antes de que el tubo entre en la sección de dimensionamiento.
Una refrigeración inadecuada puede provocar:
- Estrés residual
- Distorsión
- Propiedades mecánicas reducidas
- Inestabilidad dimensional
A continuación, la sección de dimensionamiento devuelve al tubo sus dimensiones especificadas sin sobrecargar la costura recién soldada.
Uno de los factores más ignorados en la soldadura por alta frecuencia (HF) es la calidad del borde de la tira de acero. Los operarios suelen centrarse en ajustar la potencia de soldadura, la presión de compresión o la velocidad de línea, sin prestar atención al estado de la tira al entrar en la planta. En realidad, el proceso de soldadura comienza mucho antes de la bobina de inducción. Si los bordes de la tira están dañados, contaminados o mal cortados, incluso el soldador de HF más avanzado no puede producir una soldadura de calidad de forma consistente. El diseño adecuado del paso de aletas y la preparación de la tira tienen como objetivo principal presentar bordes limpios y paralelos a la sección de soldadura.
6. Refrigeración y dimensionamiento
Tras la soldadura, un enfriamiento controlado estabiliza la microestructura de la soldadura antes de que el tubo entre en la sección de dimensionamiento.
Una refrigeración inadecuada puede provocar:
- Estrés residual
- Distorsión
- Propiedades mecánicas reducidas
- Inestabilidad dimensional
A continuación, la sección de dimensionamiento devuelve al tubo sus dimensiones especificadas sin sobrecargar la costura recién soldada.

Mantenga los bordes de las tiras limpios y uniformes.
Uno de los factores más ignorados en la soldadura por alta frecuencia (HF) es la calidad del borde de la tira de acero. Los operarios suelen centrarse en ajustar la potencia de soldadura, la presión de compresión o la velocidad de línea, sin prestar atención al estado de la tira al entrar en la planta. En realidad, el proceso de soldadura comienza mucho antes de la bobina de inducción. Si los bordes de la tira están dañados, contaminados o mal cortados, incluso el soldador de HF más avanzado no puede producir una soldadura de calidad de forma consistente. El diseño adecuado del paso de aletas y la preparación de la tira tienen como objetivo principal presentar bordes limpios y paralelos a la sección de soldadura.
Por qué es importante la calidad del borde de la tira
La corriente de alta frecuencia sigue naturalmente el camino de menor resistencia eléctrica y se concentra a lo largo de los bordes de la tira debido a los efectos de piel y proximidad. Cuando ambos bordes son lisos, paralelos y uniformes, el calentamiento se mantiene equilibrado y los rodillos de presión pueden crear una soldadura de forja resistente.
Sin embargo, los bordes dañados alteran el flujo de corriente y la distribución del calor, lo que provoca condiciones de soldadura inestables.
Los defectos típicos en los bordes incluyen:
- Rebabas después de cortar
- Óxido o cascarilla
- contaminación por petróleo
- Ondulación de los bordes
- abolladuras en los bordes
- Arañazos
- Fragmentos
- Desajuste de borde
Cada uno de estos defectos altera la forma en que la corriente viaja a través de la zona V y puede provocar un sobrecalentamiento localizado o una fusión insuficiente.
Problemas comunes en los bordes de las tiras
| Estado del borde de la tira | Influencia en la soldadura | Acción recomendada |
|---|---|---|
| Rebaba | Prearco, corriente inestable | Mejorar la calidad del corte |
| Óxido | Mal contacto eléctrico | Retirar antes de la producción |
| Aceite | Porosidad | Superficie de la tira limpia |
| borde ondulado | Ángulo V inestable | Formación correcta |
| Abolladura en el borde | Alineación deficiente de los bordes | Rechazar bobina dañada |
| Astilla | Inclusión de óxido | Mejorar el proceso de corte |
Las rebabas son más peligrosas de lo que muchos operarios creen.
Una rebaba de tan solo unas décimas de milímetro de altura puede alterar significativamente la forma en que se unen los bordes de la tira.
En lugar de hacer contacto completo simultáneamente, un lado toca primero.
Esto provoca:
- Concentración de corriente prematura
- sobrecalentamiento localizado
- Prearco
- Atrapamiento de óxido
- Unión de soldadura débil
Con el tiempo, estos defectos pueden aparecer como:
- Prueba de aplanamiento de grietas
- Fuga hidrostática
- Indicaciones ecográficas
- Abertura de la costura de soldadura
Las directrices del sector recomiendan mantener los bordes de las ranuras lisos, ya que las rebabas y la rugosidad dificultan la formación uniforme de la soldadura.
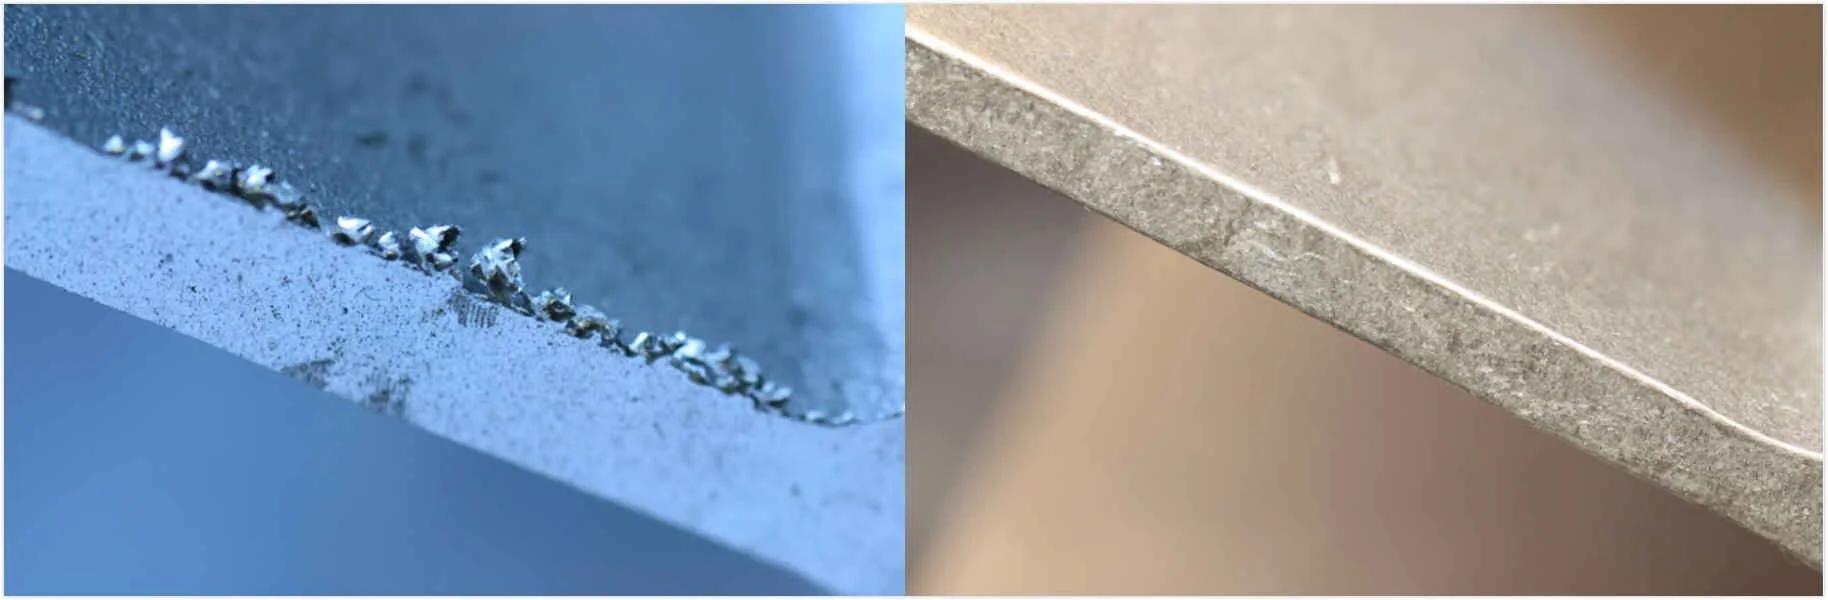
La composición química del acero también afecta la calidad de la soldadura.
Si bien los operarios no pueden modificar la composición química del acero durante la producción, deben comprender su influencia.
Variaciones en:
- Carbón
- Manganeso
- Silicio
- Fósforo
- Azufre
cambiar:
- Características de calentamiento
- Deformación plástica
- Formación de óxido
- Comportamiento de la soldadura por forja
Por este motivo, cambiar de proveedor de bobinas a veces requiere ajustar la potencia de soldadura o la configuración de compresión.
Lista de verificación de inspección práctica
Antes de cada turno de producción, inspeccione:
✓ Consistencia en el ancho de la tira
✓ Grosor de la tira
✓ Altura de la rebaba
✓ Óxido
✓ Contaminación por aceite
✓ Caída de muelle
✓ Daños en los bordes
✓ Arañazos superficiales
Cinco minutos de inspección pueden evitar horas de inactividad posteriores.
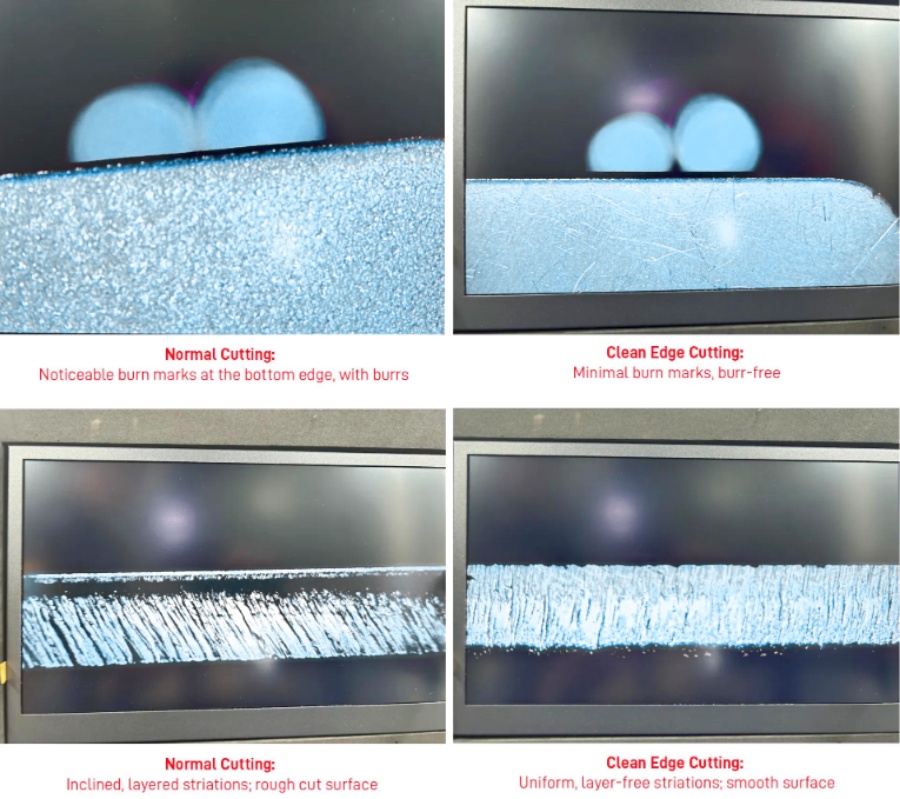
Optimizar el ángulo en V
Entre todos los parámetros de soldadura, el ángulo en V es probablemente el que más se malinterpreta.
Muchos operarios intentan aumentar la potencia de soldadura cuando aparecen defectos.
Los ingenieros experimentados suelen inspeccionar primero el ángulo en V.
El ángulo V es el ángulo incluido formado por los bordes de la tira que se aproximan justo antes de entrar en los rodillos de compresión. Determina dónde se concentra la corriente de alta frecuencia y dónde se produce el calentamiento. Los ángulos incluidos típicos para la soldadura HF de acero al carbono son de aproximadamente 2–5° (muchas fábricas de producción operan en el 3–6° el rango depende del tamaño del tubo y de las herramientas).
Factores que influyen en el ángulo en V
El ángulo en V se ve afectado por más factores que el ajuste del rodillo guía.
También está influenciado por:
- Precisión de conformado
- Diseño de paso de aleta
- Posición del rodillo guía
- Espesor de la tira
- Tolerancia del ancho de la bobina
- Rebote de la tira
- Distancia desde el último paso de aleta hasta los giros de compresión
Por eso, los técnicos experimentados en la fabricación de tubos siempre inspeccionan la sección de conformado antes de cambiar los parámetros de soldadura.
Solución de problemas recomendada para el ángulo en V
| Observación | Posible causa | Acción sugerida |
|---|---|---|
| Ángulo en V más ancho de lo normal | Se movieron los rollos guía | Reajustar guías |
| Inestabilidad del ángulo V | Mala formación | Inspeccionar los pases de las aletas |
| Prearco frecuente | Abertura demasiado pequeña | Aumenta ligeramente el ángulo en V. |
| Soldadura en frío | Abertura demasiado grande | Reducir el ángulo en V |
| Recogida de rollos | Contacto prematuro con el borde | Vuelva a comprobar las herramientas de las aletas |
Consejos prácticos de producción
Los operarios de molinos con experiencia generalmente siguen estos principios:
- Mantenga la última pasada de la aleta lo más cerca posible de los rodillos de soldadura.
- Mantenga una presentación simétrica de los bordes.
- Evite deambular por la franja.
- Controle el ángulo V cada vez que cambie el grosor de la tira.
- Vuelva a comprobar los rodillos guía después de cada cambio de herramienta.
- Verifique la alineación de la bobina de inducción después del mantenimiento.
Los pequeños ajustes realizados al principio suelen prevenir costosos defectos posteriores.
Consejos prácticos de producción
Los operarios de molinos con experiencia generalmente siguen estos principios:
- Mantenga la última pasada de la aleta lo más cerca posible de los rodillos de soldadura.
- Mantenga una presentación simétrica de los bordes.
- Evite deambular por la franja.
- Controle el ángulo V cada vez que cambie el grosor de la tira.
- Vuelva a comprobar los rodillos guía después de cada cambio de herramienta.
- Verifique la alineación de la bobina de inducción después del mantenimiento.
Los pequeños ajustes realizados al principio suelen prevenir costosos defectos posteriores.

Equilibrar la potencia de soldadura HF y la velocidad de línea.
Si hay un ajuste que los operarios realizan con más frecuencia que cualquier otro, es el de aumentar la potencia de soldadura. Cuando una soldadura parece débil o la prueba de aplanamiento falla, la primera reacción suele ser aumentar la potencia de alta frecuencia.
Lamentablemente, este enfoque suele tratar el síntoma en lugar de la causa.
La calidad de la soldadura HF depende de la relación entre el aporte de calor y la velocidad de producciónNo se trata solo de potencia. El parámetro clave es la cantidad de energía suministrada a cada metro de tira. Si la velocidad de la línea cambia sin un ajuste correspondiente en la potencia, la temperatura de la soldadura y la estructura metalúrgica también cambian. Los estudios han demostrado que la relación entre la potencia de soldadura y la velocidad de la línea (factor de aporte térmico), junto con la fuerza de compresión, influye significativamente en la resistencia a la tracción, la tenacidad, la dureza y la integridad de la soldadura.
Por qué es importante el aporte de calor
El aporte de calor determina si los bordes de la tira alcanzan la temperatura de forjado adecuada antes de entrar en los rodillos de compresión.
Un calor insuficiente da como resultado una unión incompleta.
El exceso de calor provoca una fusión excesiva, una combustión inestable y un consumo innecesario de energía.
El objetivo es temperatura no máxima, pero la temperatura correcta a la velocidad de producción correcta.
Síntomas típicos
| Síntoma | Causa probable | Ajuste recomendado |
|---|---|---|
| Soldadura en frío | Entrada de calor demasiado baja | Aumentar la potencia o reducir la velocidad |
| Quemar hasta | Entrada de calor demasiado alta | Reduzca la potencia o aumente la velocidad. |
| Destello intenso | Calor excesivo | Reduzca la potencia y verifique la presión. |
| Soldadura débil | Desequilibrio entre calor y compresión | Optimizar ambos juntos |
| Alto consumo de energía | Posición incorrecta del inductor | Compruebe la colocación de la bobina. |
Error común
Muchas fábricas reducen la producción cuando la soldadura se vuelve inestable.
A veces esto ayuda.
A veces, esto hace que la soldadura se caliente aún más.
Un método mejor es evaluar:
- Velocidad de línea
- potencia HF
- Ángulo en V
- Fuerza de compresión
- Posición de la bobina de inducción
como un sistema integrado en lugar de modificar un solo parámetro. Las investigaciones demuestran consistentemente que la calidad de la soldadura mejora cuando estas variables se optimizan conjuntamente en lugar de hacerlo de forma independiente.
Equilibrar la potencia de soldadura HF y la velocidad de línea.
Si hay un ajuste que los operarios realizan con más frecuencia que cualquier otro, es el de aumentar la potencia de soldadura. Cuando una soldadura parece débil o la prueba de aplanamiento falla, la primera reacción suele ser aumentar la potencia de alta frecuencia.
Lamentablemente, este enfoque suele tratar el síntoma en lugar de la causa.
La calidad de la soldadura HF depende de la relación entre el aporte de calor y la velocidad de producciónNo se trata solo de potencia. El parámetro clave es la cantidad de energía suministrada a cada metro de tira. Si la velocidad de la línea cambia sin un ajuste correspondiente en la potencia, la temperatura de la soldadura y la estructura metalúrgica también cambian. Los estudios han demostrado que la relación entre la potencia de soldadura y la velocidad de la línea (factor de aporte térmico), junto con la fuerza de compresión, influye significativamente en la resistencia a la tracción, la tenacidad, la dureza y la integridad de la soldadura.
Por qué es importante el aporte de calor
El aporte de calor determina si los bordes de la tira alcanzan la temperatura de forjado adecuada antes de entrar en los rodillos de compresión.
Un calor insuficiente da como resultado una unión incompleta.
El exceso de calor provoca una fusión excesiva, una combustión inestable y un consumo innecesario de energía.
El objetivo es temperatura no máxima, pero la temperatura correcta a la velocidad de producción correcta.
| Síntoma | Causa probable | Ajuste recomendado |
|---|---|---|
| Soldadura en frío | Entrada de calor demasiado baja | Aumentar la potencia o reducir la velocidad |
| Quemar hasta | Entrada de calor demasiado alta | Reduzca la potencia o aumente la velocidad. |
| Destello intenso | Calor excesivo | Reduzca la potencia y verifique la presión. |
| Soldadura débil | Desequilibrio entre calor y compresión | Optimizar ambos juntos |
| Alto consumo de energía | Posición incorrecta del inductor | Compruebe la colocación de la bobina. |
Error común
Muchas fábricas reducen la producción cuando la soldadura se vuelve inestable.
A veces esto ayuda.
A veces, esto hace que la soldadura se caliente aún más.
Un método mejor es evaluar:
- Velocidad de línea
- potencia HF
- Ángulo en V
- Fuerza de compresión
- Posición de la bobina de inducción
como un sistema integrado en lugar de modificar un solo parámetro. Las investigaciones demuestran consistentemente que la calidad de la soldadura mejora cuando estas variables se optimizan conjuntamente en lugar de hacerlo de forma independiente.
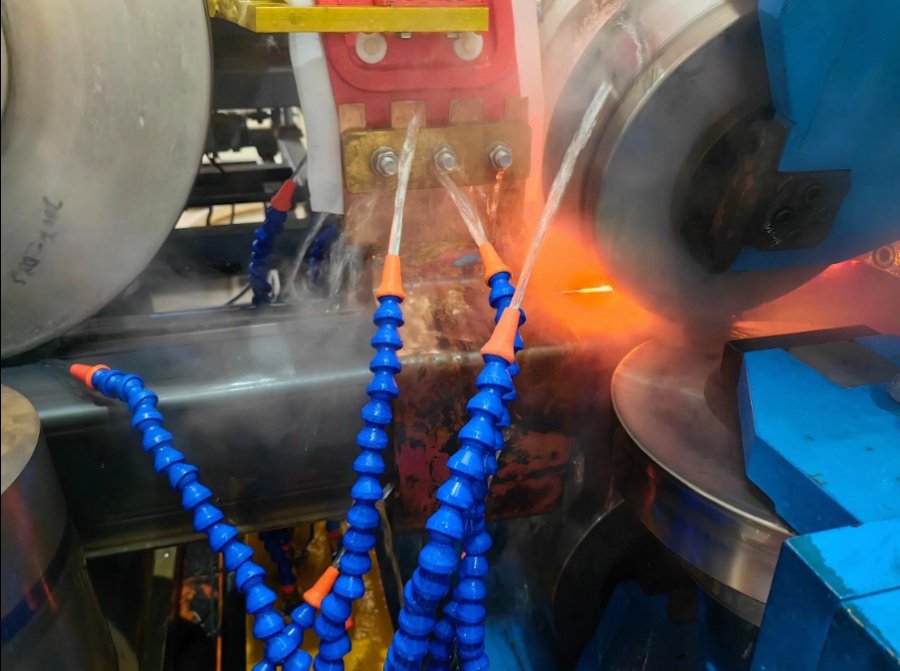
Ajusta correctamente la fuerza de presión.
Mucha gente supone que los rodillos de presión simplemente cierran el tubo.
De hecho, desempeñan una de las funciones más importantes en todo el proceso de soldadura.
Los rodillos de presión unen los bordes de la tira calentada al tiempo que expulsan los óxidos fundidos y los contaminantes de la zona de soldadura.
Sin la presión de compresión suficiente, incluso los bordes de la tira perfectamente calentados no pueden producir una soldadura sólida.
Por el contrario, una presión excesiva genera rebabas innecesarias, reducción del espesor de la pared e inestabilidad dimensional. Tanto la investigación como la práctica industrial indican que la calidad de la soldadura se controla mediante el equilibrio entre el aporte térmico y la fuerza de compresión, y no por ninguno de los dos parámetros por separado.
¿Qué ocurre si se aprieta muy poco?
Una presión insuficiente puede producir:
- Costuras abiertas
- soldaduras en frío
- Inclusiones de óxido
- Enlace metalúrgico débil
- Rendimiento de aplanamiento deficiente
Estos defectos pueden no ser visibles de inmediato, pero suelen aparecer durante las pruebas hidrostáticas o durante el funcionamiento.
¿Qué ocurre si se aprieta demasiado?
La presión excesiva puede causar:
- Flash externo grande
- crecimiento interno repentino
- Adelgazamiento de la pared
- Deformación de tuberías
- Mayor desgaste del rodillo
- Mayores costos operativos
El objetivo es aplicar la fuerza de compresión suficiente para expulsar las impurezas sin deformar el tubo.
Consejos prácticos para el ajuste
Los operadores experimentados normalmente:
- Observa la simetría del destello.
- Compruebe el aspecto de la línea central de la soldadura.
- Supervise los resultados de la prueba de aplanamiento.
- Verifique el espesor de la pared.
- Compare el consumo actual antes y después de los ajustes.
Los pequeños cambios suelen producir mejores resultados que las grandes correcciones.
Tabla de solución de problemas
| Observación | Posible causa | Solución |
|---|---|---|
| Costura abierta | Compresión baja | Aumentar la presión |
| Gran destello | Apretón excesivo | Reducir la presión |
| Pared delgada | Alteración excesiva | Reajustar la separación entre ejes |
| Soldadura débil | Pobre disgusto | Optimizar la compresión y el calentamiento simultáneos. |

Ajusta correctamente la fuerza de presión.
Las varillas de ferrita (impedimentos) se encuentran entre los consumibles menos costosos en un sistema de soldadura por alta frecuencia, pero tienen una gran influencia en la eficiencia de la soldadura.
Su función es concentrar el campo magnético dentro del tubo para que llegue más energía eléctrica a los bordes de la tira en lugar de perderse alrededor de la circunferencia del tubo.
Cuando el rendimiento de la ferrita disminuye, los operarios suelen compensarlo aumentando la potencia de soldadura, lo que incrementa el consumo eléctrico sin solucionar la causa raíz. El material de la ferrita, su geometría, la refrigeración y su posicionamiento influyen en la concentración de corriente y la eficiencia general de la soldadura.
¿Qué ocurre si se aprieta muy poco?
Una presión insuficiente puede producir:
- Costuras abiertas
- soldaduras en frío
- Inclusiones de óxido
- Enlace metalúrgico débil
- Rendimiento de aplanamiento deficiente
Estos defectos pueden no ser visibles de inmediato, pero suelen aparecer durante las pruebas hidrostáticas o durante el funcionamiento.
¿Qué ocurre si se aprieta demasiado?
La presión excesiva puede causar:
- Flash externo grande
- crecimiento interno repentino
- Adelgazamiento de la pared
- Deformación de tuberías
- Mayor desgaste del rodillo
- Mayores costos operativos
El objetivo es aplicar la fuerza de compresión suficiente para expulsar las impurezas sin deformar el tubo.
Consejos prácticos para el ajuste
Los operadores experimentados normalmente:
- Observa la simetría del destello.
- Compruebe el aspecto de la línea central de la soldadura.
- Supervise los resultados de la prueba de aplanamiento.
- Verifique el espesor de la pared.
- Compare el consumo actual antes y después de los ajustes.
Los pequeños cambios suelen producir mejores resultados que las grandes correcciones.
Tabla de solución de problemas
| Observación | Posible causa | Solución |
|---|---|---|
| Costura abierta | Compresión baja | Aumentar la presión |
| Gran destello | Apretón excesivo | Reducir la presión |
| Pared delgada | Alteración excesiva | Reajustar la separación entre ejes |
| Soldadura débil | Pobre disgusto | Optimizar la compresión y el calentamiento simultáneos. |
Inspeccionar Varillas de ferrita Frecuentemente
Varillas de ferrita (impedimentos) se encuentran entre los consumibles menos costosos en un Sistema de soldadura HFSin embargo, tienen una gran influencia en la eficiencia de la soldadura.
Su función es concentrar el campo magnético dentro del tubo para que llegue más energía eléctrica a los bordes de la tira en lugar de perderse alrededor de la circunferencia del tubo.
Cuando el rendimiento de la ferrita disminuye, los operarios suelen compensarlo aumentando la potencia de soldadura, lo que incrementa el consumo eléctrico sin solucionar la causa raíz. El material de la ferrita, su geometría, la refrigeración y su posicionamiento influyen en la concentración de corriente y la eficiencia general de la soldadura.
Señales de que la ferrita necesita inspección
- Ferrita agrietada
- Extremos desgastados
- Segmentos rotos
- Decoloración por sobrecalentamiento
- Reducción de la eficiencia de soldadura
- Mayor carga del generador
Posición correcta de la ferrita
Un buen posicionamiento significa:
- Cerca del vértice de la soldadura
- Centrado dentro del tubo
- Estable durante la producción
- Enfriado adecuadamente
Un posicionamiento inadecuado reduce la eficiencia magnética y provoca un calentamiento desigual.
Lista de verificación de inspección diaria
✓ Longitud de la ferrita
✓ Diámetro de la ferrita
✓ Grietas superficiales
✓ Flujo de agua de refrigeración
✓ Alineación de ferrita
✓ Temperatura
Las inspecciones rutinarias suelen prevenir interrupciones inesperadas en la producción.

Mantenga una velocidad de línea estable.
Aunque las modernas fábricas de tubos funcionan con PLC y controles servo, las fluctuaciones en la velocidad de la línea siguen siendo una fuente común de inconsistencia en la calidad de la soldadura.
Cada cambio de velocidad altera el tiempo disponible para el calentamiento.
Si la potencia permanece sin cambios mientras la velocidad aumenta:
- El aporte de calor disminuye.
- Es posible que los bordes de la tira no alcancen la temperatura de forjado.
Si la velocidad disminuye:
- El aporte de calor aumenta.
- El sobrecalentamiento se vuelve más probable.
Por lo tanto, mantener una velocidad de producción estable es tan importante como seleccionar el nivel de potencia correcto.
Causas de la fluctuación de la velocidad
- inestabilidad motora
- Inconsistencia del acumulador
- Unión de extremos de bobina
- Problemas de ajuste del PLC
- arrastre mecánico
Mejores prácticas
- Evite las aceleraciones frecuentes.
- Mantenga los accionamientos sincronizados.
- Monitorear las tendencias de consumo de energía.
- Revise los datos de producción después de cada bobina.
Mejorar la eficiencia de la refrigeración
El enfriamiento comienza inmediatamente después de que el rodillo se enrolla.
Su propósito no es solo reducir la temperatura, sino también estabilizar la microestructura de la soldadura antes del dimensionamiento.
Una refrigeración deficiente puede producir:
- Estrés residual
- Inestabilidad dimensional
- Distorsión
- Dureza reducida
La refrigeración es igualmente importante tanto para las varillas de ferrita como para las bobinas de inducción. El rendimiento de la ferrita disminuye rápidamente si las temperaturas de funcionamiento son excesivas, por lo que un flujo y una filtración adecuados del refrigerante son esenciales.
Características de un sistema de refrigeración eficaz
- Distribución uniforme del agua
- Presión estable
- Refrigerante limpio y filtrado
- Posición correcta de la boquilla
- Flujo adecuado alrededor de la costura de soldadura
Lista de verificación del sistema de refrigeración
| Elemento de inspección | Frecuencia |
|---|---|
| Presión del agua | Cada turno |
| Obstrucción de la boquilla | A diario |
| Temperatura del agua | Continuo |
| Limpieza del filtro | Semanalmente |
| Refrigeración de la bobina | A diario |
| Refrigeración por ferrita | A diario |
Caso práctico real: Cómo un pequeño ajuste redujo los defectos de soldadura en más del 80 %.
Una de las ideas erróneas más extendidas en la soldadura por alta frecuencia es que cada defecto de soldadura requiere mayor potencia. En la práctica, muchos problemas de calidad se originan por la interacción de varios parámetros del proceso, más que por una falta de calor.
Antecedentes del caso
Un fabricante de tubos de acero que produce Tubos de acero al carbono de 50 × 50 × 2,0 mm experimentado:
- Fallos frecuentes en las pruebas de aplanamiento.
- fugas hidrostáticas aleatorias
- Gran rebaba de soldadura externa
- Mayor consumo de energía
- Tasa de desecho superior al 6%
Inicialmente, el equipo de mantenimiento aumentó la potencia de soldadura de alta frecuencia varias veces.
Lamentablemente, la tasa de defectos empeoró aún más.
Investigación de ingeniería
Tras inspeccionar toda la sección de soldadura, los ingenieros identificaron varios factores que contribuyeron al problema:
- Fuerza de compresión excesiva
- Ángulo en V ligeramente sobredimensionado
- Varillas de ferrita desgastadas
- Presentación inestable del borde de la tira
Cada problema por sí solo parecía menor, pero en conjunto afectaban la estabilidad de la soldadura.
Medidas correctivas
En lugar de aumentar la potencia nuevamente, el equipo:
- Presión de compresión reducida
- Se reajustó el ángulo en V.
- Se reemplazaron las varillas de ferrita desgastadas.
- Guía de tira corregida
- Potencia de soldadura reequilibrada con la velocidad de línea
Resultados
En un solo turno de producción:
| Indicadores clave de rendimiento (KPI) | Antes | Después |
|---|---|---|
| Tasa de desecho | >6% | |
| Aplanamiento de la tasa de aprobación | Inestable | Estable |
| Aspecto de la soldadura | Variable | Coherente |
| Consumo de energía | Alto | Reducido |
| Estabilidad de la producción | Paradas frecuentes | Continuo |
Errores comunes en la soldadura por alta frecuencia
Incluso los operarios experimentados pueden adquirir hábitos que reducen la calidad de la soldadura.
Error 1: Aumentar la potencia por cada defecto.
No todos los defectos de soldadura se deben a una temperatura insuficiente.
Las soldaduras débiles pueden ser consecuencia de:
- Ángulo en V incorrecto
- bordes de tiras deficientes
- Fuerza de compresión baja
- Deterioro de la ferrita
Error 2: Ignorar la calidad de la tira
Ni siquiera una soldadora de alta frecuencia de primera calidad puede compensar:
- Rebabas pesadas
- contaminación por petróleo
- Óxido
- Desajuste de borde
La calidad de la banda de entrada es la base de la calidad de la soldadura.
Error 3: Nunca inspeccionar las varillas de ferrita
Las varillas de ferrita pierden eficiencia gradualmente a través de:
- Agrietamiento
- choque térmico
- Desgaste mecánico
Los operadores suelen compensar esta situación aumentando la potencia, lo que conlleva mayores costes energéticos en lugar de solucionar el problema real.
Error 4: Utilizar únicamente la inspección visual.
Una soldadura puede parecer lisa externamente aunque contenga:
- Inclusiones de óxido
- Falta de fusión
- Grietas de gancho
- soldaduras en frío
La producción moderna debería combinar:
- Inspección visual
- Prueba de aplanamiento
- Prueba hidrostática
- Pruebas por corrientes de Foucault o ultrasónicas
Error 5: Ajustar varios parámetros simultáneamente
Cambio:
- potencia HF
- Fuerza de compresión
- Velocidad de línea
- rollos guía
Al mismo tiempo, dificulta enormemente la resolución de problemas.
Un enfoque disciplinado —cambiar un parámetro, registrar el resultado y luego pasar al siguiente— ayuda a identificar la verdadera causa raíz.
H2. Defectos comunes en la soldadura por alta frecuencia y sus soluciones.
Una de las razones por las que los motores de búsqueda de IA suelen mostrar artículos técnicos es la presencia de tablas de diagnóstico concisas.
La siguiente matriz resume los defectos más comunes en la soldadura por alta frecuencia.
| Defecto | Causa típica | Solución recomendada |
|---|---|---|
| Costura abierta | Fuerza de compresión baja | Aumentar la presión de malestar |
| Soldadura en frío | Entrada de calor insuficiente | Aumentar la potencia o reducir la velocidad |
| Quemar hasta | Calor excesivo | Reducir potencia |
| Inclusión de óxido | bordes de tiras sucios | Mejorar la preparación de la tira |
| Grieta del gancho | Desajuste deficiente del ángulo en V o de la tira | Ajustar la sección de conformado |
| Gran destello | Apretón excesivo | Reduzca la fuerza de presión. |
| Memoria flash interna | alteración incorrecta | Optimizar la separación entre rodillos |
| Porosidad | Aceite o humedad | Limpie la tira antes de soldar. |
| Grieta en el borde | Mala calidad de la tira | Mejorar el material entrante |
| Desplazamiento de soldadura | desalineación de la tira | rollos guía correctos |
Estos defectos suelen estar influenciados por una combinación de velocidad de soldadura, fuerza de compresión, aporte de calor, alineación de la tira y estado del borde, en lugar de por un solo parámetro.
Lista de verificación de parámetros de soldadura HF recomendados
La revisión diaria de los parámetros ayuda a mantener la coherencia del proceso.
| Parámetro | Verificación recomendada |
|---|---|
| Ancho de la tira | Estable |
| Espesor de la tira | Dentro de la tolerancia |
| Borde de tira | Limpio |
| Ángulo en V | Coherente |
| Bobina de inducción | Centrado |
| Varilla de ferrita | Buena condición |
| Potencia de alta frecuencia | Estable |
| Velocidad lineal | Constante |
| Fuerza de compresión | Equilibrado |
| Agua de refrigeración | Adecuado |
| Tamaño del tubo terminado | Verificado |
Registrar estos valores turno a turno facilita la detección de tendencias antes de que los defectos se vuelvan costosos.
Preguntas frecuentes (FAQ)
¿Cuál es el factor más importante que afecta a la calidad de la soldadura por alta frecuencia?
No existe un único factor determinante. Las soldaduras de alta calidad requieren una combinación equilibrada de calidad de la banda, precisión de conformado, ángulo en V, aporte térmico, fuerza de compresión, estado de la ferrita y enfriamiento.
¿Por qué mi soldadura no pasa la prueba de aplanamiento pero sí la prueba hidrostática?
Las pruebas hidrostáticas comprueban principalmente si hay fugas bajo presión, mientras que la prueba de aplanamiento evalúa la ductilidad y la integridad de la unión metalúrgica. Defectos ocultos como inclusiones de óxido o falta de fusión pueden sobrevivir a las pruebas hidrostáticas, pero fallar durante la prueba de aplanamiento.
¿Aumentar la potencia de alta frecuencia siempre mejora la calidad de la soldadura?
No. El calor excesivo puede aumentar el destello, distorsionar la soldadura o crear microestructuras frágiles. La calidad de la soldadura depende del equilibrio. aporte de calor, velocidad de la línea y fuerza de compresión en lugar de maximizar la potencia.
¿Con qué frecuencia se deben reemplazar las varillas de ferrita?
Inspeccione diariamente las varillas de ferrita para detectar grietas, desgaste, sobrecalentamiento y disminución de la eficiencia. Los intervalos de reemplazo dependen del volumen de producción, el tipo de material y las condiciones de refrigeración, en lugar de un programa fijo.
¿Por qué la calidad de la soldadura se vuelve repentinamente inestable después de cambiar las bobinas de acero?
Las distintas bobinas pueden variar en cuanto a composición química, calidad de los bordes, tolerancia de espesor y estado de la superficie. Estas diferencias pueden requerir ajustes en la potencia de soldadura, el ángulo en V y la fuerza de compresión para mantener una calidad de soldadura uniforme.
Lista de verificación de inspección de calidad diaria
□ Borde de tira
□ Alineación de rodillos
□ Posición del rodillo guía
□ Ángulo en V
□ Salida del generador de alta frecuencia
□ Estado de la varilla de ferrita
□ Posición de la bobina
□ Apriete el hueco del rollo
□ Agua de refrigeración
□ Destellos de soldadura
□ Diámetro del tubo
□ Espesor de la pared
□ Aspecto de la soldadura
□ Prueba de aplanamiento
□ Prueba hidrostática
□ Inspección UT/ECT
Conclusión
La soldadura de alta frecuencia no se trata simplemente de suministrar más energía eléctrica. Una soldadura fiable es el resultado del funcionamiento coordinado de todo el proceso de laminación de tubos, desde la preparación y el conformado de la banda hasta el calentamiento por inducción, el forjado por compresión, el enfriamiento y el dimensionamiento final.
Los fabricantes que logran de forma constante una alta calidad de soldadura comparten varias prácticas:
- Mantenga los bordes de las tiras limpios y uniformes.
- Controla el ángulo en V durante toda la producción.
- Equilibrar el aporte de calor con la velocidad de la línea.
- Aplique la fuerza de presión correcta.
- Inspeccione las varillas de ferrita con regularidad.
- Mantenga sus sistemas de refrigeración en buen estado.
- Verifique la calidad de la soldadura mediante pruebas rutinarias.
Al tratar la sección de soldadura como un proceso integrado en lugar de ajustar parámetros aislados, los fabricantes de tubos pueden reducir los desperdicios, mejorar el rendimiento mecánico y disminuir los costos de producción. Las investigaciones modernas y la experiencia de campo demuestran consistentemente que la integridad de la soldadura depende de la interacción del aporte de calor, la fuerza de compresión, el estado de la banda y la estabilidad del proceso.
Llamada a la acción
Mejore el rendimiento de soldadura de su laminadora de tubos con MIVI.
Si su línea de producción experimenta:
- Fallos en las pruebas de aplanamiento
- Fuga hidrostática
- soldaduras en frío
- Exceso de destellos de soldadura
- Altas tasas de desecho
- Soldadura de alta frecuencia inestable
Nuestro equipo de ingeniería puede ayudarle.
MIVI ofrece soluciones completas para la fabricación de tubos ERW, que incluyen:
- Optimización del proceso de soldadura HF
- Solución de problemas en la planta de tubos
- Recomendaciones sobre varillas de ferrita
- Optimización de herramientas de laminación
- Actualizaciones de la línea de producción
- Soporte técnico remoto
Contacte hoy mismo con MIVI para obtener una evaluación profesional de soldadura por alta frecuencia y descubra cómo mejorar la calidad de la soldadura, reducir los defectos y maximizar la eficiencia de la producción.
-
1. ¿De qué material es el tubo que produce la máquina?
Tubo galvanizado, tubo de acero, tubo de acero dulce, tubo de acero con bajo contenido de carbono -
2. ¿Es posible personalizar el equipo según las necesidades del cliente?
-
3. ¿Tiene algún certificado?
-
4. ¿Cuál es el método de pago?
-
5. ¿Qué servicio postventa ofrecen?
-
6. ¿Cuándo llegará el ingeniero?
-
7. ¿Cuánto tiempo durará la instalación y la capacitación del personal?
-
8. ¿Tiene algún proyecto de referencia?
-
9. ¿Y las piezas de repuesto?